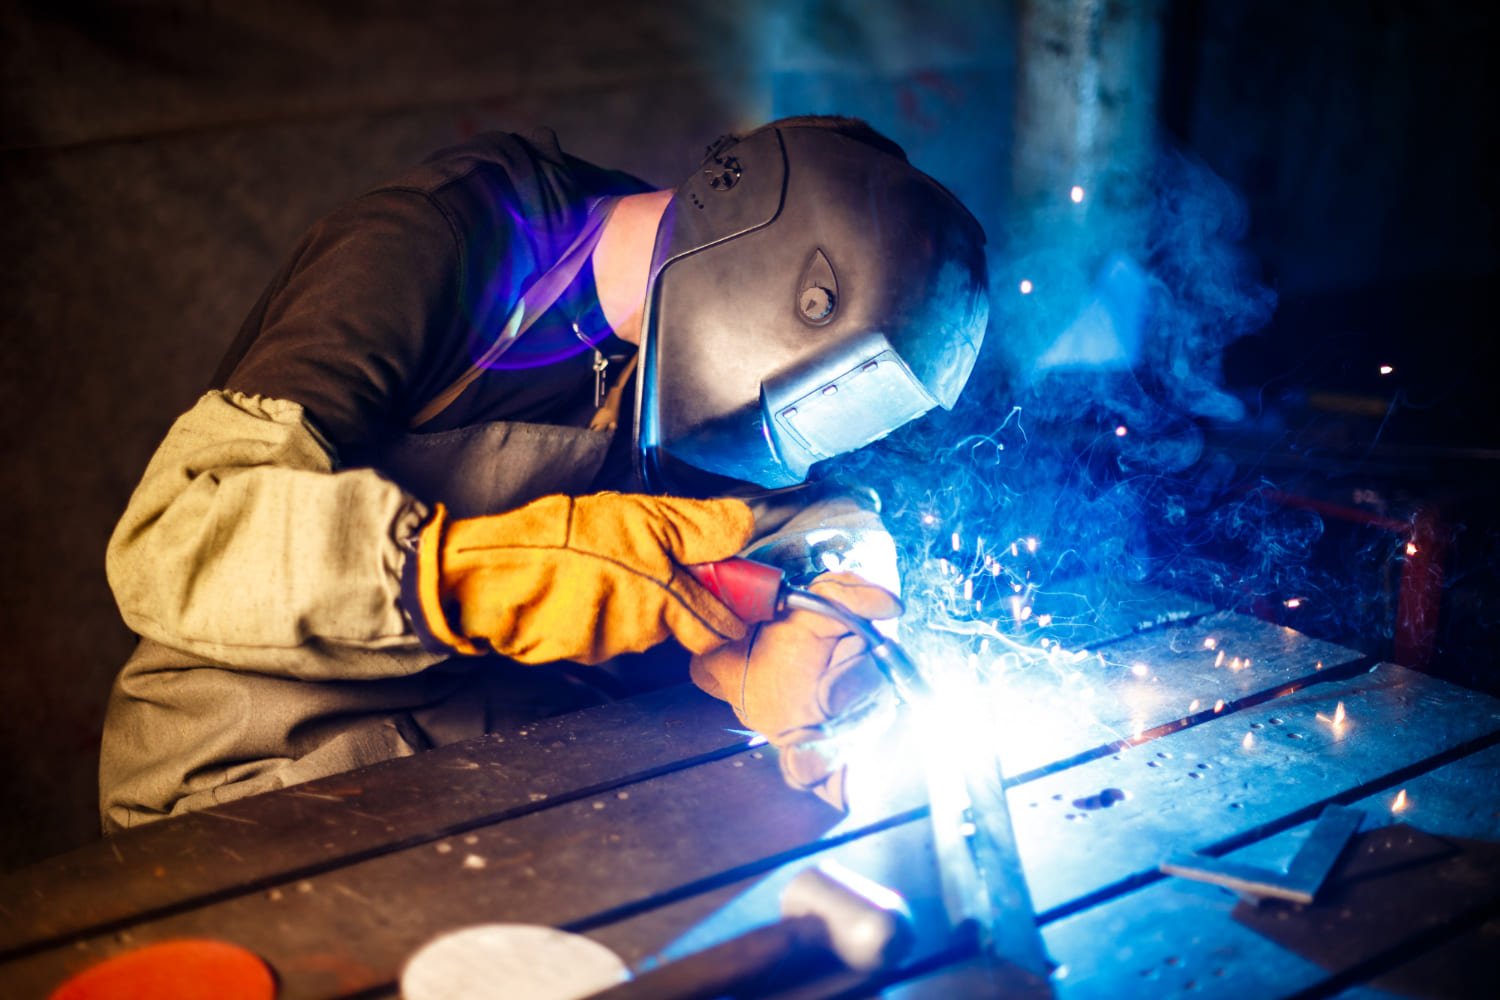
Mesin las MIG (Metal Inert Gas) adalah alat las semi-otomatis yang menggunakan kawat las gulungan sebagai elektroda sekaligus filler metal, dengan gas pelindung untuk mencegah kontaminasi dari udara. Las MIG dikenal karena kecepatan pengelasan yang tinggi, mudah dipelajari, dan hasil las yang bersih menjadikannya pilihan utama di industri otomotif, fabrikasi sheet metal, dan manufaktur.
Di Indonesia, las MIG sering disebut juga sebagai las GMAW (Gas Metal Arc Welding) atau las CO2 karena penggunaan gas CO2 sebagai alternatif gas pelindung yang lebih ekonomis. Artikel ini membahas cara kerja mesin las MIG, jenis-jenisnya, panduan memilih mesin yang tepat, dan tips penggunaan untuk hasil las optimal.
Cara Kerja Mesin Las MIG
Las MIG bekerja dengan prinsip busur listrik antara kawat las (elektroda konsumabel) dan material kerja. Kawat las diumpankan secara otomatis dari gulungan (wire spool) melalui torch menggunakan wire feeder dengan kecepatan yang bisa diatur. Saat kawat menyentuh material, busur listrik terbentuk dan melelehkan kawat sekaligus permukaan material untuk membentuk sambungan las.
Gas pelindung biasanya Argon, CO2, atau campuran Ar/CO2 dialirkan melalui nozel torch menyelimuti area pengelasan untuk mencegah oksidasi. Tidak ada terak (slag) yang terbentuk seperti pada las MMA, sehingga tidak perlu membersihkan terak antar pass.
Komponen utama sistem las MIG:
- Power supply MIG: sumber daya dengan output tegangan konstan (CV) yang menjaga stabilitas busur
- Wire feeder: mekanisme pengumpan kawat otomatis dengan kecepatan yang bisa diatur
- Torch MIG (gun): pegangan berisi kontak tip, diffuser gas, dan nozel
- Tabung gas pelindung + regulator: Argon, CO2, atau campuran Ar/CO2
- Gulungan kawat las (wire spool): kawat baja solid, stainless, atau flux-cored
Jenis Mesin Las MIG
1. MIG Inverter
Teknologi terbaru dengan rangkaian elektronik inverter yang membuat mesin lebih ringan, lebih hemat listrik, dan kontrol busur lebih halus. Cocok untuk bengkel modern dan fabrikasi menengah. RYU RIM 135 adalah contoh mesin las MIG inverter yang terjangkau untuk kebutuhan bengkel ringan hingga menengah. Teknologi inverter ini serupa dengan yang digunakan pada mesin las inverter seri MMA prinsip pemilihan kapasitas dan duty cycle-nya berlaku sama.
2. MIG Konvensional (Transformer-based)
Menggunakan transformator konvensional lebih berat dan lebih boros listrik, tetapi lebih tahan lama untuk penggunaan industri berat. Cocok untuk pabrik dengan kebutuhan las kontinu jangka panjang.
3. MIG/MAG (GMAW)
Secara teknis, MIG menggunakan gas mulia (Argon murni) sedangkan MAG menggunakan gas aktif (CO2 atau campuran Ar/CO2). Di lapangan Indonesia, keduanya sering disebut “mesin las MIG” karena menggunakan peralatan yang sama hanya jenis gas yang berbeda. Gas CO2 lebih murah tetapi menghasilkan lebih banyak percikan (spatter). Campuran 80% Ar + 20% CO2 memberikan keseimbangan terbaik antara biaya dan kualitas las.
4. Flux-Cored Arc Welding (FCAW)
Varian las MIG yang menggunakan kawat inti fluks (flux-cored wire) sebagai pengganti kawat solid bisa digunakan dengan atau tanpa gas pelindung eksternal. Lebih produktif untuk material tebal dan cocok untuk pengelasan di lapangan karena lebih tahan terhadap angin.
Cara Memilih Mesin Las MIG
1. Sesuaikan Kapasitas Ampere dengan Material
Kapasitas ampere menentukan ketebalan material yang bisa dilas secara efisien:
| Ketebalan Material |
Ampere yang Dibutuhkan |
Rekomendasi Mesin |
| 0,5 – 2 mm (sheet tipis) |
30 – 80 A |
MIG 130 – 135 |
| 2 – 5 mm |
80 – 150 A |
MIG 135 – 160 |
| 5 – 10 mm |
150 – 200 A |
MIG 200 – 250 |
| Di atas 10 mm |
200 A ke atas |
MIG 250 – 350, multi-pass |
2. Tentukan Jenis Material yang Akan Dilas
- Baja karbon: kawat solid ER70S-6 + gas CO2 atau Ar/CO2 pilihan paling umum dan ekonomis
- Stainless steel: kawat ER308/309 + gas Argon murni atau campuran Ar/CO2 rendah
- Aluminium: kawat ER4043/5356 + gas Argon murni membutuhkan push gun atau spool gun khusus
- Material tipis galvanis: kawat solid dengan gas Ar/CO2 untuk meminimalkan percikan
3. Perhatikan Duty Cycle
Las MIG digunakan untuk pengelasan berkelanjutan, sehingga duty cycle sangat penting:
- Bengkel ringan / hobi: duty cycle 20-40% sudah cukup
- Bengkel fabrikasi reguler: duty cycle minimal 60%
- Produksi atau penggunaan intensif: duty cycle 80-100%
4. Pastikan Wire Feeder Handal
Wire feeder yang lemah atau tidak konsisten menyebabkan busur tidak stabil dan hasil las buruk. Pilih mesin dengan wire feeder 4-rol (bukan 2-rol) untuk pengumpanan kawat yang lebih konsisten, terutama untuk kawat aluminium yang lebih lunak.
5. Cek Kompatibilitas Kawat dan Gas
Pastikan mesin mendukung diameter kawat yang tersedia di pasar Indonesia biasanya 0,6 mm, 0,8 mm, dan 1,0 mm untuk las umum. Pilih mesin yang kompatibel dengan kawat kawat las yang mudah ditemukan secara lokal untuk memudahkan operasional bengkel.
Cara Menggunakan Mesin Las MIG
Persiapan
- Pasang kawat las: masukkan gulungan kawat ke dalam mesin, umpankan ujung kawat melalui liner torch hingga keluar dari ujung torch sekitar 10-15 mm.
- Atur tegangan dan wire speed: gunakan tabel di manual mesin sebagai titik awal, lalu sesuaikan saat mengelas. Tegangan lebih tinggi menghasilkan busur lebih panjang dan manik las lebih lebar.
- Atur debit gas: 10-15 liter per menit untuk area tertutup, 15-20 liter per menit untuk area lebih terbuka.
- Bersihkan material: hilangkan karat, cat, minyak, dan kotoran dari area las untuk mencegah porositas.
Teknik Pengelasan
- Pegang torch dengan sudut 10-15 derajat dari tegak lurus material (forehand welding torch condong ke arah gerak).
- Jarak stick-out kawat dari ujung contact tip ke material: 10-15 mm untuk gas pelindung, 15-25 mm untuk flux-cored.
- Gerakkan torch dengan kecepatan konsisten. Terlalu lambat menghasilkan manik terlalu tinggi; terlalu cepat menghasilkan manik terlalu tipis dan penetrasi kurang.
- Untuk material tipis, gunakan teknik weaving atau zig-zag kecil untuk distribusi panas merata dan menghindari burn-through.
- Setelah selesai, tahan torch di posisi akhir lasan sebentar agar gas purge melindungi kawah las yang masih panas.
Las MIG vs Metode Las Lain
| Metode |
Kecepatan |
Kemudahan Belajar |
Kualitas Las |
Cocok untuk |
| MIG/MAG |
Cepat |
Mudah |
Baik |
Sheet metal, fabrikasi massal, otomotif |
| MMA (Stick) |
Sedang |
Sedang |
Cukup baik |
Baja konstruksi, lapangan, posisi sulit |
| TIG (Argon) |
Lambat |
Sulit |
Tertinggi |
Stainless, aluminium, presisi tinggi |
| Flux-Cored |
Cepat |
Mudah |
Baik |
Material tebal, lapangan, tanpa gas |
Las MIG adalah pilihan terbaik jika prioritas adalah produktivitas dan kemudahan penggunaan. Untuk kualitas las tertinggi pada material tipis atau stainless, pertimbangkan mesin las argon TIG sebagai pelengkap di bengkel.
Rekomendasi Mesin Las MIG di Pusat Teknik
Pusat Teknik menyediakan mesin las MIG inverter siap pakai, bergaransi resmi, dengan stok tersedia. Cocok untuk bengkel fabrikasi, bengkel otomotif, dan workshop sheet metal.
Lihat pilihan lengkap jual mesin las MIG kami, atau hubungi tim kami untuk konsultasi sesuai kebutuhan bengkel Anda.
FAQ Mesin Las MIG
Apa itu mesin las MIG dan apa bedanya dengan las listrik biasa?
Mesin las MIG menggunakan kawat las gulungan yang diumpankan otomatis dan gas pelindung untuk mencegah oksidasi. Berbeda dengan las MMA (stick) yang menggunakan elektroda batang habis pakai dan menghasilkan terak. Las MIG lebih cepat, lebih mudah dipelajari, dan tidak perlu membersihkan terak cocok untuk produksi dan fabrikasi sheet metal.
Gas apa yang digunakan untuk las MIG?
Gas yang umum digunakan adalah CO2 murni (ekonomis, spatter lebih banyak), Argon murni (untuk aluminium), atau campuran 80% Argon + 20% CO2 (keseimbangan terbaik antara kualitas dan biaya untuk baja karbon dan stainless). Campuran Ar/CO2 menghasilkan busur lebih stabil dan spatter lebih sedikit dibandingkan CO2 murni.
Apakah mesin las MIG bisa untuk las aluminium?
Ya, tetapi membutuhkan penyesuaian: kawat las aluminium (ER4043 atau ER5356), gas Argon murni, dan idealnya menggunakan spool gun atau push-pull gun agar kawat aluminium yang lunak tidak kusut di liner. Tidak semua mesin MIG standar cocok untuk aluminium tanpa modifikasi torch.
Berapa ukuran kawat las yang cocok untuk las MIG sheet metal tipis?
Untuk sheet metal tipis (0,5 – 2 mm), gunakan kawat 0,6 mm atau 0,8 mm dengan ampere rendah (30 80 A). Kawat yang lebih kecil memberikan kontrol panas lebih baik dan mengurangi risiko burn-through pada material tipis. Kawat 1,0 mm lebih cocok untuk material 3 mm ke atas.
Apa perbedaan las MIG dan las MAG?
MIG (Metal Inert Gas) menggunakan gas mulia biasanya Argon sebagai pelindung busur. MAG (Metal Active Gas) menggunakan gas aktif seperti CO2 atau campuran Argon/CO2. Peralatannya sama; perbedaannya hanya pada jenis gas yang digunakan. Di Indonesia, keduanya sering disebut “las MIG” secara umum.


 06Okt
 by
 by