Cutting torch adalah salah satu alat potong besi paling efektif untuk pekerjaan konstruksi berat, fabrikasi logam, dan pembongkaran struktur baja. Dengan kombinasi gas oksigen dan acetylene, torch ini mampu memotong besi dan baja tebal dalam hitungan menit jauh lebih cepat dari gergaji besi manual maupun gerinda. Tapi di balik kemampuannya yang luar biasa, cutting torch juga menyimpan risiko serius jika dioperasikan tanpa pengetahuan yang benar.
Banyak kecelakaan kerja terjadi bukan karena alatnya rusak, tapi karena operator tidak memahami cara setting tekanan gas yang tepat, salah memilih ukuran nozzle, atau melewatkan prosedur keselamatan dasar. Flashback kondisi di mana nyala api masuk ke dalam selang gas adalah salah satu bahaya paling mematikan yang bisa dicegah hanya dengan langkah pengoperasian yang benar.
Panduan ini membahas cara menggunakan cutting torch langkah demi langkah, mulai dari persiapan peralatan, setting regulator, pemilihan nozzle, teknik pemotongan, hingga prosedur shutdown yang aman. Untuk cutting torch, regulator, nozzle, dan perlengkapan jual alat las lainnya, Pusat Teknik menyediakan stok lengkap dari brand terpercaya.
Apa Itu Cutting Torch dan Bagaimana Cara Kerjanya
Cutting torch atau blender potong adalah alat pemotong logam yang bekerja dengan prinsip oxy-fuel combustion pembakaran logam menggunakan panas dari nyala gas campuran oksigen dan bahan bakar (umumnya acetylene), lalu logam yang sudah memerah ditiup dengan jet oksigen bertekanan tinggi hingga terpotong.
Berbeda dari las yang menyambung logam, cutting torch justru memotong dengan cara mengoksidasi (membakar) logam secara cepat dan terkontrol. Prosesnya:
Nyala pemanasan (preheat flame) memanaskan permukaan logam hingga warna merah keputihan (~870°C)
Tuas oksigen cutting ditekan semburan oksigen murni bertekanan tinggi membakar logam yang sudah panas
Terak dan logam cair tertiup keluar, menghasilkan jalur potongan (kerf)
Prinsip ini membuat cutting torch sangat efektif untuk alat potong besi dan baja karbon, tapi tidak bekerja pada aluminium, baja stainless, atau tembaga karena material tersebut tidak teroksidasi dengan cara yang sama. Untuk pekerjaan yang membutuhkan penyambungan logam setelah pemotongan, lihat panduan cara memilih mesin las inverter yang tepat untuk kebutuhan fabrikasi.
Bagian-Bagian Cutting Torch yang Wajib Dikenal
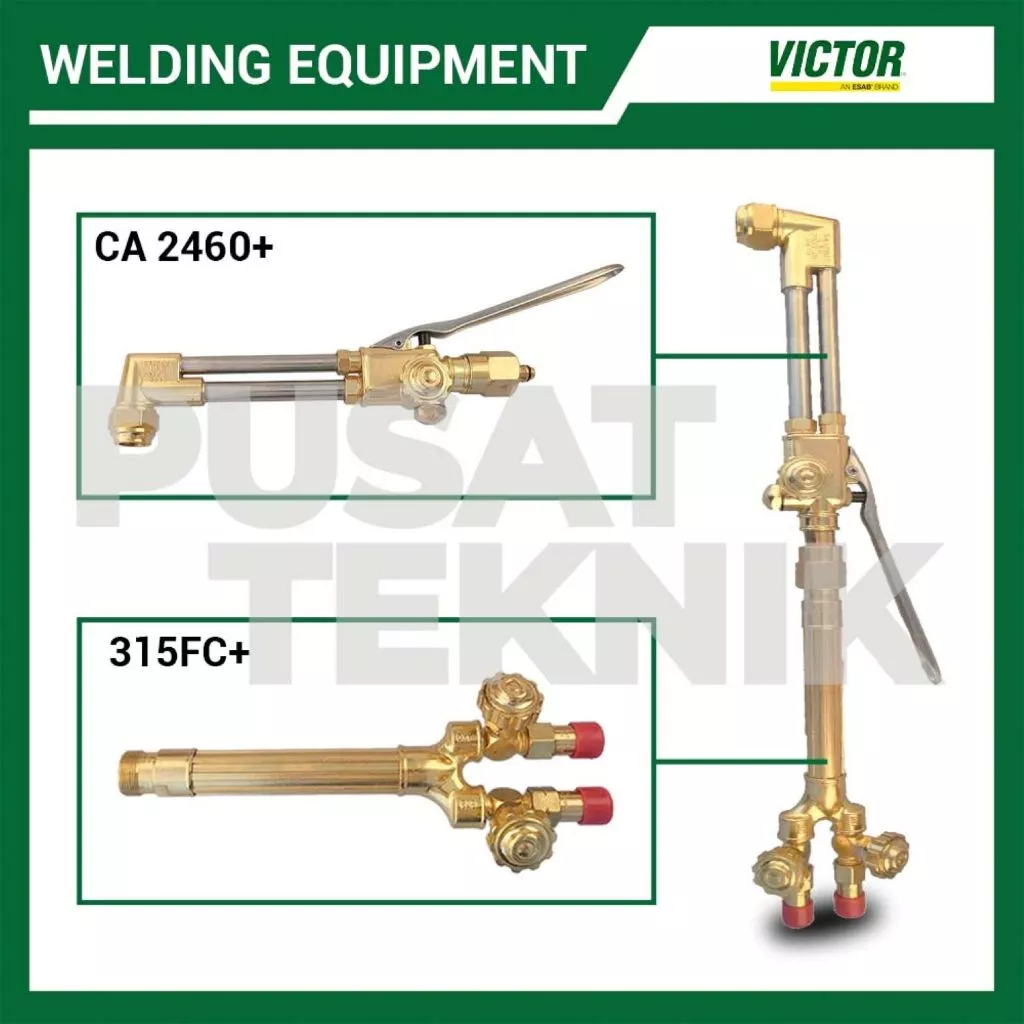
Sebelum mengoperasikan, kenali dulu komponen utama cutting torch oxy acetylene:
Komponen
Fungsi
Stang torch (handle)
Pegangan utama, tempat katup oksigen dan bahan bakar
Mixing chamber
Ruang pencampuran gas oksigen + acetylene sebelum terbakar
Cutting nozzle / tip
Ujung torch, menentukan ukuran nyala dan kemampuan potong
Preheat holes
Lubang kecil di sekeliling nozzle untuk nyala pemanasan
Cutting oxygen orifice
Lubang tengah nozzle untuk jet oksigen cutting
Tuas cutting oxygen
Tuas/lever untuk membuka aliran oksigen cutting
Regulator oksigen
Mengatur tekanan oksigen dari tabung ke torch
Regulator acetylene
Mengatur tekanan acetylene dari tabung ke torch
Flashback arrestor
Katup pengaman mencegah api masuk ke selang
Catatan penting: Flashback arrestor wajib terpasang di kedua selang (oksigen dan acetylene). Ini bukan aksesori opsional ini perangkat keselamatan wajib.
Jenis dan Ukuran Nozzle Cutting Torch
Pemilihan nozzle yang tepat adalah kunci hasil potongan yang bersih dan efisien. Ukuran nozzle ditentukan oleh ketebalan material yang dipotong:
Nomor Nozzle
Ketebalan Material
Tekanan O₂ (bar)
Tekanan C₂H₂ (bar)
No. 1
3 – 12 mm
2,0 – 3,0
0,3 – 0,5
No. 2
12 – 25 mm
3,0 – 4,0
0,3 – 0,5
No. 3
25 – 50 mm
4,0 – 5,5
0,4 – 0,6
No. 4
50 – 100 mm
5,5 – 7,0
0,4 – 0,6
No. 5
100 – 150 mm
7,0 – 9,0
0,5 – 0,7
Fungsi memilih nozzle yang tepat:
Nozzle terlalu kecil → oksigen tidak cukup → logam tidak terpotong bersih, banyak terak
Nozzle terlalu besar → konsumsi gas boros, zona panas terlalu lebar
Nozzle kotor atau tersumbat → nyala tidak rata → hasil potongan miring
Untuk cutting torch oxy acetylene, pastikan nozzle sesuai dengan spesifikasi stang torch yang digunakan. Pilihan cutting torch dan nozzle tersedia di Pusat Teknik.
Cara Menggunakan Cutting Torch Langkah demi Langkah
Langkah 1 Persiapan Peralatan dan APD
Sebelum menyalakan torch, pastikan semua perlengkapan keselamatan sudah terpasang:
APD wajib:
Kacamata las / welding goggles dengan shade 5 (minimum)
Sarung tangan kulit tebal
Apron atau pakaian kerja berbahan kulit/tahan panas
Sepatu safety
Tidak ada pakaian sintetis yang mudah terbakar
Cek peralatan:
Selang tidak bocor, tidak retak, tidak terlipat
Flashback arrestor terpasang di kedua selang
Sambungan fitting kencang (cek dengan air sabun, bukan api)
Area kerja bebas dari bahan mudah terbakar dalam radius 3 meter
APAR (alat pemadam api ringan) tersedia di dekat area kerja
Langkah 2 Setting Regulator Gas
Setting tekanan yang salah adalah penyebab paling umum potongan gagal dan kecelakaan. Ikuti urutan ini:
Urutan membuka gas:
Buka katup tabung oksigen penuh (putar berlawanan arum jam hingga mentok)
Buka katup tabung acetylene maksimal ¾ putaran jangan lebih, ini standar keselamatan
Setting regulator oksigen sesuai nomor nozzle (lihat tabel di atas)
Setting regulator acetylene 0,3–0,5 bar untuk kebanyakan pekerjaan
Penting: Tekanan acetylene tidak boleh melebihi 1 bar dalam kondisi apapun. Di atas 1 bar, acetylene menjadi tidak stabil dan berisiko meledak.
Langkah 3 Menyalakan Torch
Urutan menyalakan yang benar:
Buka katup acetylene di stang torch sekitar ¼ putaran
Nyalakan dengan lighter / flint striker jangan gunakan korek api biasa
Atur katup acetylene hingga nyala tidak berasap (karbon hitam)
Buka katup oksigen di stang torch perlahan hingga mendapat nyala netral
Tiga jenis nyala torch:
Jenis Nyala
Ciri
Cocok Untuk
Nyala karburasi
Kerucut nyala ganda, ada kabut kebiruan
Tidak cocok untuk cutting
Nyala netral
Kerucut nyala tunggal tegas, biru
Cutting gunakan ini
Nyala oksidasi
Nyala pendek, putih tajam, mendesis
Tidak cocok untuk cutting
Untuk cutting torch, selalu gunakan nyala netral.
Langkah 4 Teknik Pemotongan
Posisikan ujung nozzle tegak lurus (90°) terhadap permukaan logam, jarak 6–10 mm dari permukaan
Panaskan titik awal pemotongan hingga logam berwarna merah keputihan jangan terburu-buru
Tekan tuas cutting oxygen secara penuh dan mantap
Gerakkan torch perlahan sepanjang garis potong dengan kecepatan konstan
Tips kecepatan potong:
Terlalu lambat → terak berlebihan, zona panas melebar, boros gas
Terlalu cepat → potongan tidak tembus, hasil kasar
Kecepatan tepat → percikan terak jatuh lurus ke bawah, suara pemotongan terdengar stabil
Langkah 5 Mematikan Torch dengan Benar
Urutan mematikan yang salah bisa menyebabkan flashback. Ikuti urutan ini:
Urutan mematikan:
Lepas tuas cutting oxygen
Tutup katup acetylene di stang torch
Tutup katup oksigen di stang torch
Tutup katup tabung acetylene
Tutup katup tabung oksigen
Buka katup torch untuk membuang sisa tekanan di selang
Putar regulator hingga kendur (spring tidak tertekan)
Tips Keselamatan Cutting Torch yang Tidak Boleh Diabaikan
Fungsi keselamatan yang wajib diterapkan:
Selalu pasang flashback arrestor di kedua selang bisa dibeli terpisah di alat potong gas
Jangan pernah menyalakan torch dengan korek api biasa gunakan friction lighter
Jangan tinggalkan torch menyala tanpa pengawasan
Jangan potong material yang sudah dicat, berlapis galvanis, atau mengandung timbal tanpa ventilasi memadai uapnya beracun
Posisi tabung gas harus berdiri tegak, tidak boleh rebah
Tabung acetylene yang rebah lebih dari 30 menit harus diberdirikan minimal 1 jam sebelum digunakan
Simpan tabung oksigen dan acetylene terpisah minimal 6 meter, atau dipisahkan dinding tahan api
Cutting torch sering digunakan bersama kawat las untuk pekerjaan fabrikasi logam lengkap — memotong dengan cutting torch, lalu menyambung bagian yang diperlukan dengan las. Pastikan semua material dan perlengkapan las tersedia sebelum memulai pekerjaan.
Beli Cutting Torch di Pusat Teknik
Cutting torch, regulator oksigen & acetylene, nozzle semua ukuran, flashback arrestor tersedia lengkap di Pusat Teknik. Brand Victor, Redbo, dan San Ou, original bergaransi, pengiriman ke seluruh Indonesia.
Toko: Harco Glodok LT. GF1 Blok C No.26, Jakarta Barat. Lihat pilihan lengkap jual cutting torch kami atau hubungi kami untuk konsultasi.
<!– wp:yoast/faq-block {"questions":[{"id":"faq-question-1781663247055","question":"Apa perbedaan cutting torch dan blender las potong?“,”answer”:”Keduanya merujuk alat yang sama. “Cutting torch” adalah istilah teknis internasional, sedangkan “blender potong” atau “blander potong” adalah sebutan yang umum digunakan di kalangan pekerja las dan bengkel di Indonesia. Secara fungsi dan cara kerja tidak ada bedanya keduanya menggunakan gas oksigen dan acetylene untuk memotong logam.”,”jsonQuestion”:”Apa perbedaan cutting torch dan blender las potong?“,”jsonAnswer”:”Keduanya merujuk alat yang sama. “Cutting torch” adalah istilah teknis internasional, sedangkan “blender potong” atau “blander potong” adalah sebutan yang umum digunakan di kalangan pekerja las dan bengkel di Indonesia. Secara fungsi dan cara kerja tidak ada bedanya keduanya menggunakan gas oksigen dan acetylene untuk memotong logam.”,”images”:[]},{“id”:”faq-question-1781663258133″,”question”:”Berapa tekanan oksigen dan acetylene yang tepat untuk cutting torch?“,”answer”:”Tekanan bergantung pada nomor nozzle dan ketebalan material. Secara umum, tekanan oksigen berkisar 2–9 bar dan acetylene 0,3–0,7 bar. Yang paling penting: tekanan acetylene tidak boleh melebihi 1 bar dalam kondisi apapun karena gas acetylene menjadi tidak stabil dan berbahaya di atas tekanan tersebut.”,”jsonQuestion”:”Berapa tekanan oksigen dan acetylene yang tepat untuk cutting torch?“,”jsonAnswer”:”Tekanan bergantung pada nomor nozzle dan ketebalan material. Secara umum, tekanan oksigen berkisar 2–9 bar dan acetylene 0,3–0,7 bar. Yang paling penting: tekanan acetylene tidak boleh melebihi 1 bar dalam kondisi apapun karena gas acetylene menjadi tidak stabil dan berbahaya di atas tekanan tersebut.”,”images”:[]},{“id”:”faq-question-1781663270821″,”question”:”Kenapa hasil potongan cutting torch tidak rata dan banyak terak?“,”answer”:”Ada tiga penyebab utama: nozzle terlalu kecil untuk ketebalan material, tekanan oksigen kurang, atau kecepatan gerak torch terlalu cepat. Cek juga kondisi nozzle lubang yang tersumbat karena terak menghasilkan nyala tidak merata. Bersihkan nozzle dengan tip cleaner secara berkala.”,”jsonQuestion”:”Kenapa hasil potongan cutting torch tidak rata dan banyak terak?“,”jsonAnswer”:”Ada tiga penyebab utama: nozzle terlalu kecil untuk ketebalan material, tekanan oksigen kurang, atau kecepatan gerak torch terlalu cepat. Cek juga kondisi nozzle lubang yang tersumbat karena terak menghasilkan nyala tidak merata. Bersihkan nozzle dengan tip cleaner secara berkala.”,”images”:[]},{“id”:”faq-question-1781663288864″,”question”:”Apakah cutting torch bisa digunakan untuk memotong baja stainless dan aluminium?“,”answer”:”Tidak. Cutting torch oxy-acetylene hanya efektif untuk baja karbon dan besi biasa. Baja stainless membentuk lapisan oksida chromium yang justru menghambat proses pemotongan. Aluminium memiliki titik leleh yang lebih rendah dari titik oksidanya sehingga meleleh sebelum terpotong. Untuk memotong stainless dan aluminium, gunakan plasma cutting atau laser cutting.”,”jsonQuestion”:”Apakah cutting torch bisa digunakan untuk memotong baja stainless dan aluminium?“,”jsonAnswer”:”Tidak. Cutting torch oxy-acetylene hanya efektif untuk baja karbon dan besi biasa. Baja stainless membentuk lapisan oksida chromium yang justru menghambat proses pemotongan. Aluminium memiliki titik leleh yang lebih rendah dari titik oksidanya sehingga meleleh sebelum terpotong. Untuk memotong stainless dan aluminium, gunakan plasma cutting atau laser cutting.”,”images”:[]}]} –>
Apa perbedaan cutting torch dan blender las potong?
Keduanya merujuk alat yang sama. “Cutting torch” adalah istilah teknis internasional, sedangkan “blender potong” atau “blander potong” adalah sebutan yang umum digunakan di kalangan pekerja las dan bengkel di Indonesia. Secara fungsi dan cara kerja tidak ada bedanya keduanya menggunakan gas oksigen dan acetylene untuk memotong logam.
Berapa tekanan oksigen dan acetylene yang tepat untuk cutting torch?
Tekanan bergantung pada nomor nozzle dan ketebalan material. Secara umum, tekanan oksigen berkisar 2–9 bar dan acetylene 0,3–0,7 bar. Yang paling penting: tekanan acetylene tidak boleh melebihi 1 bar dalam kondisi apapun karena gas acetylene menjadi tidak stabil dan berbahaya di atas tekanan tersebut.
Kenapa hasil potongan cutting torch tidak rata dan banyak terak?
Ada tiga penyebab utama: nozzle terlalu kecil untuk ketebalan material, tekanan oksigen kurang, atau kecepatan gerak torch terlalu cepat. Cek juga kondisi nozzle lubang yang tersumbat karena terak menghasilkan nyala tidak merata. Bersihkan nozzle dengan tip cleaner secara berkala.
Apakah cutting torch bisa digunakan untuk memotong baja stainless dan aluminium?
Tidak. Cutting torch oxy-acetylene hanya efektif untuk baja karbon dan besi biasa. Baja stainless membentuk lapisan oksida chromium yang justru menghambat proses pemotongan. Aluminium memiliki titik leleh yang lebih rendah dari titik oksidanya sehingga meleleh sebelum terpotong. Untuk memotong stainless dan aluminium, gunakan plasma cutting atau laser cutting.
Dalam dunia teknik mesin dan konstruksi, mata bor (drill bit) merupakan alat potong rotasi yang dirancang untuk menghasilkan lubang silindris pada berbagai jenis material padat....
Perkakas listrik atau power tools mempermudah pekerjaan manusia melalui bantuan mekanisme mesin. Selain itu, alat ini menawarkan efisiensi tinggi karena tidak hanya mengandalkan tenaga manual....
Pernahkah Anda merasa frustrasi karena baut yang keras tidak kunjung terbuka? Memahami fungsi dari hand tool yang tepat bukan sekadar soal gaya, melainkan soal keamanan...
Memahami berbagai jenis alat ukur beserta fungsinya merupakan langkah krusial bagi setiap teknisi, kontraktor, maupun praktisi industri. Tanpa pengukuran yang akurat, sebuah proyek konstruksi atau...
Tahukah Anda bahwa kesalahan kecil dalam mengecek arus listrik bisa berakibat fatal bagi perangkat elektronik atau bahkan keselamatan Anda? Memahami cara menggunakan multimeter digital bukan...
Memahami berbagai jenis jenis mesin industri merupakan langkah awal yang strategis bagi pelaku manufaktur maupun pemilik bengkel bubut untuk meningkatkan efisiensi produksi. Dalam ekosistem pabrik...


 15Jan
 by
 by